
Fachbeitrag
Co-Extrusion oder zwei Einzelprofile: wann sich der Verbund rechnet
Hart-Weich-Verbund in einem Arbeitsgang oder zwei getrennte Profile? Die Entscheidungspunkte für Konstruktion, Montage und Serie im Überblick.
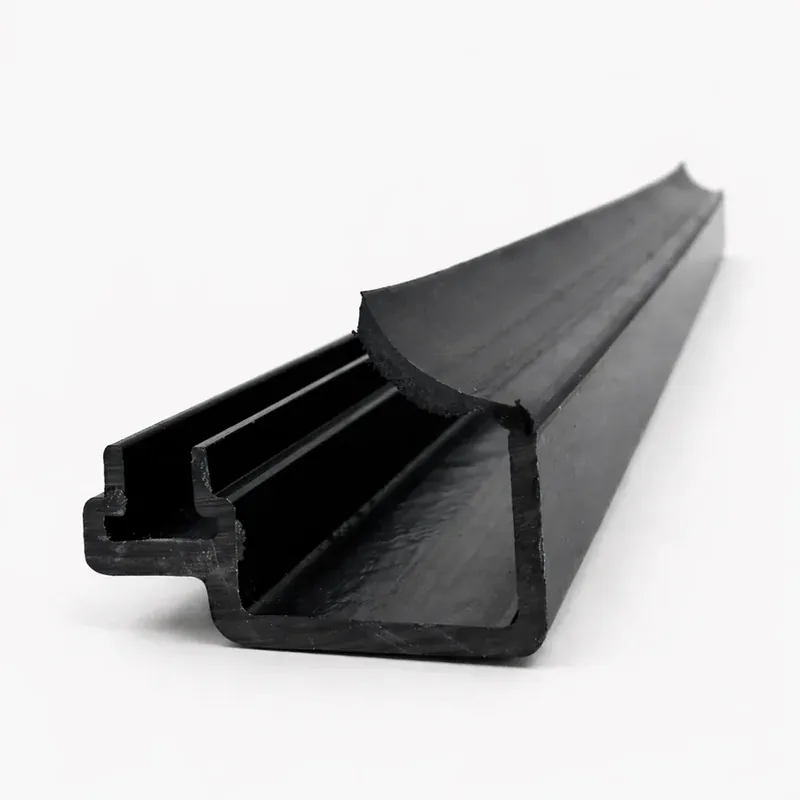
Ein Profil soll halten und gleichzeitig dichten. Klassisch löst man das mit zwei Teilen: einem harten Trägerprofil und einer weichen Dichtung, die eingezogen, aufgeklebt oder aufgesteckt wird. Die Alternative ist die Co-Extrusion – beide Werkstoffe verlassen das Werkzeug gemeinsam und sind unlösbar miteinander verbunden. Welcher Weg der richtige ist, hängt weniger vom Profil ab als von dem, was danach damit passiert.
Was bei der Co-Extrusion technisch passiert
Zwei Extruder fördern gleichzeitig in ein gemeinsames Werkzeug. Der harte Werkstoff bildet den tragenden Teil, der weiche die Dicht- oder Funktionszone. Die Verbindung entsteht in der Schmelze, nicht durch Kleber. Voraussetzung ist eine Werkstoffpaarung, die miteinander haftet – das ist der erste Punkt, der vor jeder Kostenrechnung geklärt werden muss.
Wann der Verbund die bessere Wahl ist
Wenn Montageschritte entfallen sollen. Jede Fügestelle im Endprodukt ist ein Arbeitsgang, ein Prüfpunkt und eine mögliche Fehlerquelle. Beim co-extrudierten Profil entfällt beides: Es kommt fertig an und wird in einem Zug verbaut.
Wenn die Fügestelle selbst ein Problem ist. Eine aufgeklebte Dichtung kann sich lösen, wandern oder an den Enden abheben – besonders bei Temperaturwechsel, Feuchte oder Reinigungsmitteln. Der stoffschlüssige Verbund kennt diese Stelle nicht.
Wenn zwei Farben oder zwei Funktionen sichtbar getrennt sein sollen. Eine farblich abgesetzte Zone lässt sich mit co-extrudieren, ohne dass nachträglich lackiert oder beklebt werden muss.
Wenn die Logistik einfacher werden soll. Ein Artikel statt zwei bedeutet: eine Bestellung, ein Wareneingang, ein Lagerplatz, eine Zeichnung, ein Erstmuster.
Wann zwei Einzelprofile sinnvoller bleiben
Wenn ein Teil verschleißt und getauscht werden soll. Ist die weiche Zone ein Verschleißteil, das im Feld ersetzt wird, gehört sie nicht fest ans Trägerprofil.
Wenn dieselbe Dichtung an mehreren Trägern sitzt. Wird ein Dichtprofil in vielen Varianten verbaut, kann ein separates Standardprofil die Teilevielfalt insgesamt senken statt erhöhen.
Wenn die Werkstoffe nicht zueinander passen. Haften die gewünschten Werkstoffe nicht aufeinander, ist entweder ein Haftvermittler oder ein Werkstoffwechsel nötig – oder eben die getrennte Lösung.
Wenn nur eine sehr kleine Menge gebraucht wird und keine Serie folgt. Der Verbund verlagert Aufwand von der Montage in Werkzeug und Einrichtung. Ohne Wiederholteil findet dieser Aufwand keinen Ausgleich.
Der Punkt, an dem es kippt
Die Abwägung ist eine Verlagerung von Kosten: Beim Verbund fallen sie einmalig beim Werkzeug und beim Einrichten der Anlage an, bei der getrennten Lösung dauerhaft in jeder Montage. Wo genau der Umschlagpunkt liegt, lässt sich nicht allgemein sagen – er hängt von der Montagezeit pro Teil, der Stückzahl und der Komplexität des Querschnitts ab. Wer die eigene Montagezeit je Teil kennt, hat den entscheidenden Wert bereits in der Hand; alles andere lässt sich in einem Gespräch klären.
Co-Extrusion lohnt sich über die Wiederholung
Entscheidend ist weniger die einzelne Abrufmenge als die Wiederholung: Ein Profil, das jedes Jahr in überschaubarer Menge abgerufen wird, trägt sein Werkzeug über die Laufzeit. Ein einmaliger Bedarf ohne Nachfolgeauftrag in der Regel nicht.
Der Weg führt deshalb über eine ehrliche Bemusterung: erst ein Musterlauf aus dem echten Werkzeug, Freigabe, dann Serie in den Losgrößen, die zum tatsächlichen Verbrauch passen.
Die Gegenüberstellung
| Kriterium | Co-Extrusion | Zwei Einzelprofile |
|---|---|---|
| Montage beim Kunden | ein Handgriff | Fügen, Kleben oder Einziehen |
| Fügestelle | keine | vorhanden, muss halten |
| Austauschbarkeit der weichen Zone | nicht möglich | möglich |
| Teilevielfalt | ein Artikel | zwei Artikel |
| Werkzeugaufwand | höher | je Profil geringer |
| Werkstofffreiheit | Paarung muss haften | frei wählbar |
Wie Sie zu einer Aussage kommen
Für eine erste Einschätzung genügen der Querschnitt, die Angabe, welche Zone hart und welche weich sein soll, und der ungefähre Jahresbedarf. Wenn zusätzlich bekannt ist, wie das Profil heute montiert wird, lässt sich sagen, ob der Verbund im konkreten Fall etwas einspart – oder ob es beim bewährten Weg bleiben sollte.
Und wenn für die Dichtzone ein Standardprofil genügt: Rundschnur, Kederschnur und Schlauchprofile gibt es in unserem Standardprogramm, ohne Werkzeugkosten und kurzfristig lieferbar.
- Co-Extrusion
- Werkzeug
- Montage
- Serie
- Dichtprofil