
Fachbeitrag
Werkzeugkosten bei Kunststoffprofilen: was den Aufwand bestimmt
Warum jedes neue Profil ein eigenes Werkzeug braucht, welche Merkmale den Aufwand treiben und an welchen Stellen die Konstruktion ihn spürbar senken kann.
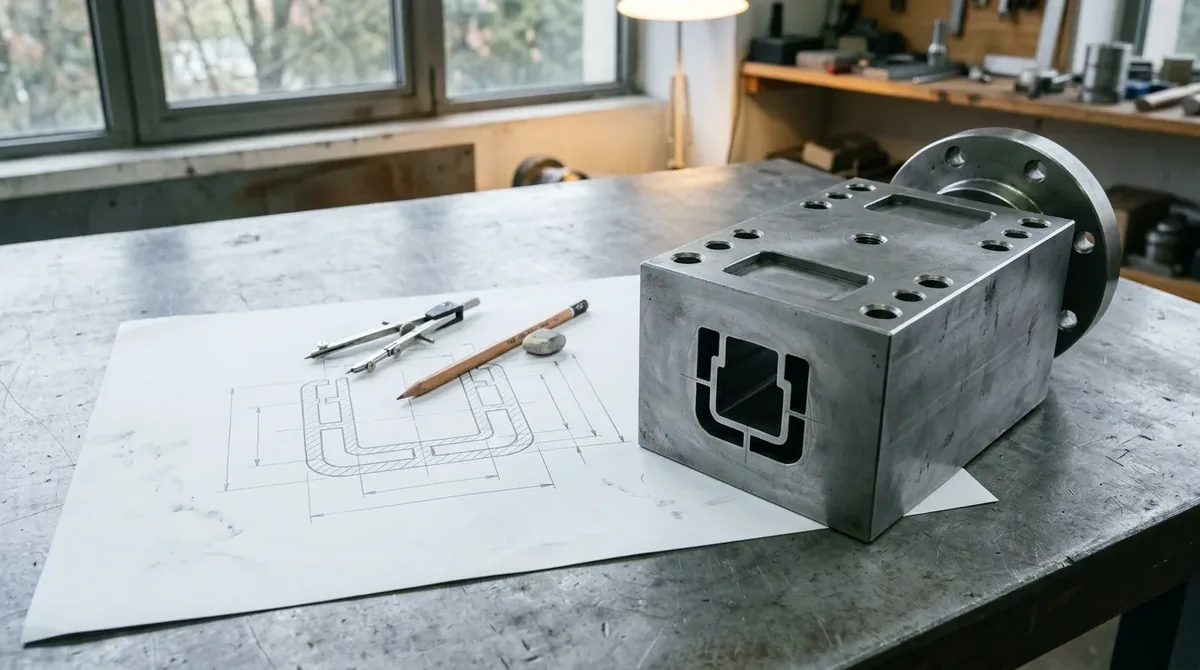
„Was kostet das Werkzeug?“ ist meist die zweite Frage in einer Profilanfrage. Eine seriöse Antwort gibt es erst zur konkreten Geometrie – aber die Faktoren, aus denen sich der Aufwand zusammensetzt, sind immer dieselben. Wer sie kennt, kann seine Konstruktion darauf einstellen, bevor die Zeichnung freigegeben ist.
Warum jedes Profil ein eigenes Werkzeug braucht
Ein extrudiertes Profil bekommt seine Kontur durch das Werkzeug am Ende des Extruders. Diese Kontur ist kein einfaches Abbild des gewünschten Querschnitts: Die Schmelze quillt beim Austritt auf, wird kalibriert und schwindet beim Abkühlen. Das Werkzeug muss dieses Verhalten vorwegnehmen. Deshalb gehört zu einem neuen Profil ein Werkzeug, das auf genau diesen Querschnitt, diesen Werkstoff und diese Anlage ausgelegt ist – und deshalb lässt es sich nicht für ein anderes Profil wiederverwenden.
Bei uns bekommen Sie diese Leistung aus einer Hand: Werkzeugkonzept anhand Ihrer Zeichnung, Abstimmung der Auslegung, Beschaffung, Bemusterung, Korrekturschleifen bis zur Freigabe – und danach Pflege und Einlagerung über die Laufzeit der Serie.
Was den Aufwand nach oben treibt
Hohlkammern. Ein offenes Profil ist deutlich einfacher zu beherrschen als eines mit einer oder mehreren geschlossenen Kammern. Hohlkammern brauchen eine innere Abstützung im Werkzeug und eine sorgfältig abgestimmte Kalibrierung.
Ungleiche Wandstärken. Dicke und dünne Bereiche im selben Querschnitt kühlen unterschiedlich schnell ab und schwinden unterschiedlich stark. Das Werkzeug muss die Fließgeschwindigkeit über den gesamten Querschnitt ausgleichen – je größer die Unterschiede, desto aufwendiger ist das.
Filigrane Anbauten. Dünne Dichtlippen, feine Rastnasen oder lange freistehende Stege an einem sonst kompakten Profil sind anspruchsvoll, weil sie im Werkzeug anders gefüllt werden als der Grundkörper.
Mehrere Komponenten. Ein co-extrudiertes Profil braucht die Zusammenführung von zwei Schmelzeströmen im Werkzeug. Das ist ein eigener Auslegungsschritt und mehr als die Summe zweier Einzelprofile.
Enge Toleranzen über den ganzen Querschnitt. Werden alle Maße gleich eng toleriert, muss die Auslegung auf das schwierigste Maß ausgelegt werden – auch dort, wo es keine Funktion hat.
Zusätzliche Prozessschritte. Kalibrierungen, Vakuumeinheiten oder Nachfolgeeinrichtungen für Stanzungen und Bedruckung gehören zur Ausstattung eines Profils und wollen mit ausgelegt werden.
Was einmalig anfällt und was laufend
Es hilft, zwei Blöcke sauber zu trennen:
- Einmalig, vor der ersten Lieferung: Auslegung und Bereitstellung des Werkzeugs, der erste Musterlauf und die Korrekturschleifen bis zur Erstmusterfreigabe.
- Laufend, mit jeder Serie: Einrichten der Anlage, Anfahren des Profils bis zur Maßhaltigkeit, die eigentliche Produktion, Konfektionierung und Verpackung.
Der zweite Block hängt stark von der Losgröße ab: Der Rüstaufwand fällt je Auftrag an, unabhängig von der Menge. Wer viermal im Jahr eine mittlere Menge abruft, fährt in der Regel wirtschaftlicher als wer zwölfmal eine kleine abruft – bei gleicher Jahresmenge und ohne dass sich am Werkzeug etwas ändert.
Wo die Konstruktion den Aufwand senkt
Diese Punkte kosten in der Zeichnung nichts und wirken über die gesamte Laufzeit:
- Wandstärken so gleichmäßig wie möglich halten
- Innenecken mit Radien statt scharfer Kanten ausführen
- Hohlkammern nur dort vorsehen, wo sie eine Funktion haben
- enge Toleranzen ausschließlich an funktionskritischen Maßen fordern
- prüfen, ob eine Profilfamilie mit gemeinsamem Grundquerschnitt möglich ist
- frühzeitig anfragen, solange die Kontur noch änderbar ist
Der letzte Punkt ist der wirksamste. Ein Hinweis vor der Konstruktionsfreigabe ist eine Änderung in der Zeichnung; derselbe Hinweis nach der Freigabe ist eine Änderungsschleife mit allem, was daran hängt.
Was zum Werkzeug gehört, wenn es einmal steht
Ein Werkzeug ist kein Verbrauchsartikel. Es wird nach der Serie gereinigt, geprüft und eingelagert, damit eine Nachbestellung ohne Vorlauf laufen kann. Über die Jahre kann es nachgearbeitet werden, wenn sich Anforderungen ändern – etwa bei einem Werkstoffwechsel oder einer angepassten Toleranz. Wir halten die Prozessparameter jedes Profils fest, damit eine Nachbestellung dem Erstmuster entspricht und nicht neu eingefahren werden muss.
Wie Sie eine belastbare Aussage bekommen
Für eine Einschätzung brauchen wir den bemaßten Querschnitt, die Angabe der funktionskritischen Maße, den Werkstoff oder die Belastung, gegen die das Profil bestehen muss, sowie Erstmenge und ungefähren Jahresbedarf. Damit lässt sich sagen, ob das Profil so extrudierbar ist, welcher Werkzeugaufwand dahintersteckt und wo eine kleine Änderung der Geometrie den größten Unterschied macht.
Wenn es ohne eigenes Werkzeug gehen soll
Nicht jede Anwendung braucht ein eigenes Werkzeug. Für Rundschnur, Kederschnur, PE-Schaum-Rundschnur, Schlauchprofile und Möbelkanten gibt es unser Standardprogramm: ohne Werkzeugkosten und kurzfristig lieferbar. Wo ein Standardprofil die Funktion erfüllt, entfällt der einmalige Block vollständig. Wo nicht, legen wir das Werkzeug für Ihre Serie aus.
- Werkzeug
- Werkzeugkosten
- Konstruktion
- Serie
- Kunststoffprofil